레이저 마킹과 산업 후처리 공정: 후공정 이후에도 마킹 내구성을 확보하는 방법!
문제는 마킹 자체가 아니라, 후처리 공정 이후에도 판독 가능한 상태를 유지하는 것입니다
전착 도장(KTL/e-coat), 도장, 쇼트 블라스팅, 샌드 블라스팅, 열처리, 기계 가공, 인산염 피막 처리: 각 후공정은 저마다의 방식으로 마킹을 손상시킵니다. 코팅은 마킹을 덮어 버리고, 쇼트 블라스팅은 마킹 표면을 타격하며, 기계 가공은 마킹을 제거하고, 열처리는 마킹의 대비(콘트라스트)를 없애 버립니다.
그럼에도 추적성(트레이서빌리티) 요건상 코드는 이러한 공정 이후에도, 경우에 따라서는 최종 고객에게 전달될 때까지 활용 가능한 상태로 유지되어야 합니다.
레이저 마킹은 이러한 제약 조건에 대응할 수 있는 방식입니다. 비접촉 방식이며 소모품이 필요 없어 다양한 소재와 생산 속도에 적용할 수 있습니다. 특히 적용 파라미터에 따라 물리적 특성이 크게 다른 마킹을 구현할 수 있으므로 대부분의 산업 후처리 공정과 호환됩니다.
모든 레이저 마킹이 동일한 것은 아닙니다: 동일한 레이저라도 적용 파라미터에 따라 깊이, 요철(릴리프), 소재와의 상호작용 방식 등 물리적 특성이 크게 다른 마킹이 만들어집니다. 특정 후공정을 거칠 때 어떤 마킹은 남고, 어떤 마킹은 사라집니다.
결과는 레이저만으로 결정되지 않습니다: 동일한 레이저라도 적용하는 마킹 방식에 따라 결과가 크게 달라집니다. 부품이 거치게 될 후처리 공정 이후에도 마킹이 유지될지 여부는 장비와 마킹 방식의 조합에 의해 결정됩니다.
사라져야 하는 마킹과 남아야 하는 마킹: 상반된 두 가지 요구 사항이 동일한 부품에 공존하기도 합니다:
내부 추적성: 레이저 마킹이 제조 공정 중에만 사용되며, 최종 처리 공정에서 덮여 사라져야 합니다.
예를 들어, 차량 도어에 엔진 사양을 식별하는 문자를 마킹하여 조립 공정에서 오조립 방지 표시(포카요케)로 활용한 뒤, 도장으로 덮어 가리는 경우입니다.
완전 추적성: 레이저 마킹이 후처리 공정 이후에도 판독 가능해야 합니다. 규격에서 요구하거나 최종 고객에게 전달되는 일련번호, 데이터매트릭스 코드 등이 여기에 해당합니다.
동일한 레이저 한 대로 같은 부품에서 두 가지 경우를 모두 처리할 수 있습니다. 차량 도어의 경우, EL/TH 문자는 전착 도장(KTL/e-coat)과 흑색 도장 후 사라졌지만 일련번호는 판독 가능한 상태로 유지되었습니다. 동일한 레이저를 사용하고 마킹 파라미터만 변경한 것입니다.
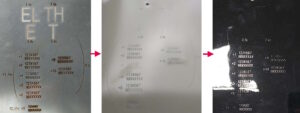
아래 결과는 실제 생산 현장 적용 사례입니다. 실제 부품에 마킹한 후 고객사의 제조 공정을 그대로 거친 결과입니다. 각 후처리 공정은 마킹에 서로 다른 문제를 제기합니다. 그리고 각각에 맞는 해결 방안이 있습니다.
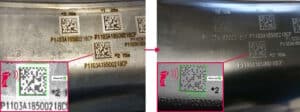
강재 및 알루미늄 모두에서 전착 도장 전에 마킹한 데이터매트릭스 코드는 코팅 적용 후에도 판독 가능한 상태로 유지됩니다.
여기서는 차량 차체 부품(Body in White)의 예로, KTL 전착조 투입 전에 데이터매트릭스 코드와 해당 텍스트를 마킹했습니다.
처리 후에도 코드는 완벽하게 판독 가능한 상태를 유지합니다. 이 경우 마킹 시간은 12초입니다.
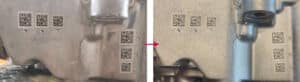
쇼트 블라스팅은 표면의 코드 셀을 변형시킵니다. 투사재 충돌 후에도 데이터매트릭스 코드가 판독 가능하도록, 사용하는 투사재(미디어)의 입도에 맞추어 마킹 파라미터를 조정합니다.
이 사례에서는 알루미늄 변속기 하우징의 서로 다른 위치에 9개의 마킹을 배치하여 공정의 반복성을 검증했습니다. 데이터매트릭스 코드 하나의 마킹 시간은 코드 크기에 따라 6~10초이며, 마킹 깊이는 약 0.2 mm입니다.
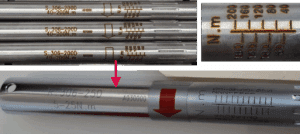
후처리 공정에서 소재가 제거되는 경우, 마킹 깊이는 제거되는 두께보다 깊어야 합니다.
이 예시는 토크 렌치 구성 부품에 적용한 마킹입니다. 튜브에 연삭 작업이 수행되어 마킹된 표면에 영향을 미칩니다. 확보된 마킹 깊이는 0.2 mm이며, 튜브 회전을 포함한 사이클 타임은 38초입니다.
열처리는 마킹의 시각적 대비(콘트라스트)를 크게 약화시킬 수 있습니다. 이 공정은 일반적으로 강재와 주철에 적용됩니다.
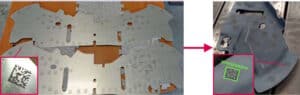
여기서는 자동차 판금 부품이 마킹 후 이 후처리 공정을 거치며 950 °C까지 가열됩니다. 적절한 파라미터를 적용하면 대비가 유지되어 표준 코드 판독 시스템으로 데이터매트릭스 코드를 어려움 없이 디코딩할 수 있습니다. 12×12 mm 코드의 마킹 시간은 2초입니다.
소재, 형상, 후공정의 조합마다 결과는 달라집니다. 어떤 대조표로도 이를 예측할 수 없습니다. 검증은 귀사의 실제 부품으로, 귀사의 공정 안에서 이루어집니다.
진행 절차: 요구 사항 정의(마킹 내용, 코드 크기, 사이클 타임, 후공정), 대표 샘플 마킹, 귀사의 실제 생산 흐름 통과, 후처리 공정 후 판독성 검사. 판독 구성(렌즈, 조명, 각도) 역시 최적화 대상에 포함됩니다.
절차 완료 후에는 장비 도입을 결정하기 전에 문서화된 결과와 검증된 샘플이 포함된 타당성 검토 보고서를 제공합니다.